

Wenn Sie schon einmal mit einer Rollenschneidemaschine für Kunststofffolien gearbeitet haben, wissen Sie, wie schwierig es ist, den idealen Punkt zu treffen – eine zu lockere Schneideinstellung führt zu krummen Kanten oder zerknitterter Folie; zu eng, und am Ende kommt es zu kaputten Rollen, verschwendetem Material und verlorener Zeit. Als jemand, der jahrelang mit Schneidemaschinen gearbeitet hat (ich gehöre zu einem Unternehmen, das solche Maschinen liefert, habe ich also jeden Fehler aus erster Hand gesehen), geht es bei der Optimierung der Schneideparameter nicht nur um technische Spezifikationen, sondern auch darum, die Maschine auf Ihren spezifischen Film und Ihre Produktionsziele abzustimmen und die Kopfschmerzen zu vermeiden, die mit falschen Einstellungen einhergehen. Heute erläutere ich die Dinge, die tatsächlich die Nadel bewegen, kein Fachjargon, kein Blödsinn, nur echte Tipps, die wir mit unseren Kunden getestet haben, und außerdem, wie man dies an die richtige Maschine wie unsere anpasstBOPP-Laminierfolien-RollenschneidemaschineDas ist so konzipiert, dass es die schwierigsten Schneidaufgaben sofort bewältigen kann.
Lassen Sie uns zunächst eines klarstellen: Es gibt keinen einheitlichen Parameter. Eine dünne, dehnbare BOPP-Folie verhält sich ganz anders als eine dicke, starre PET- oder PVC-Rolle, sodass Sie Einstellungen nicht einfach von einem anderen Auftrag kopieren können. Der erste große Hebel, den man betätigen muss, ist die Geschwindigkeitsreduzierung – und ich weiß, jeder möchte so schnell wie möglich laufen, aber es zu früh anzukurbeln, ist ein Rezept für eine Katastrophe. Wenn Sie beispielsweise mit einer laminierten Folie arbeiten, die zur Delaminierung neigt (was bei BOPP-Laminaten sehr häufig vorkommt), führt die Ausführung des Hochgeschwindigkeitsmodus direkt am Gate dazu, dass sich die Schichten in der Mitte des Schlitzes trennen und eine ganze Rolle ruiniert wird. Das sehen wir immer wieder bei Kunden, die einen generischen Hochgeschwindigkeitsschneider für Kunststofffolien kaufen und die Geschwindigkeit auf Maximum stellen, bevor sie andere Einstellungen, wie z. B. die Spannung, anpassen. Die Spannungskontrolle ist hier der unbesungene Held – zu viel Spannung, und der Film dehnt sich und reißt dann ab, wenn er zurückgespult wird; zu wenig, und es rutscht auf dem Aufwickelkern herum, was zu unordentlichen, ungleichmäßigen Rollen führt. Bei dünnen Folien (unter 20 Mikrometer) empfehlen wir unseren Kunden normalerweise, die Abwickelspannung auf 15–25 N und die Aufwickelspannung auf 10–20 N einzustellen, mit einer Geschwindigkeitsrampe, die bei 50 m/min beginnt und dann alle 2 Minuten um 20 m/min erhöht wird, bis Sie Ihre Zielgeschwindigkeit erreicht haben. Bei dickeren Folien können Sie die Spannung um 5–10 N erhöhen und die Geschwindigkeit langsamer erhöhen, damit sich die Maschine an die neue Belastung anpassen kann.
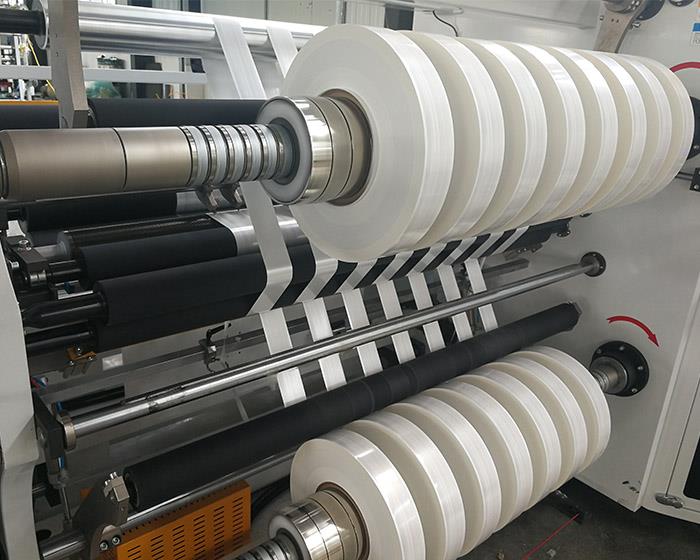

Als nächstes: die Schlitzmethode und der Klingentyp. Den meisten Menschen ist nicht klar, dass dies die halbe Miete ist – Sie können die perfekte Spannung erzielen, aber wenn Ihre Klinge stumpf ist oder vom falschen Typ ist, werden Ihre Schnitte unregelmäßig. Es gibt zwei Hauptschneidemethoden für Kunststofffolien: Rotationsschneiden (Scherschneiden) und Schlitzschneiden. Die Wahl der richtigen Methode hängt von Ihrer Folie ab. Beim Rotationsschneiden werden zwei kreisförmige Klingen verwendet, die die Folie zwischen sich scheren. Dies eignet sich hervorragend für dicke, starre Folien wie PET. Für dünne, dehnbare Folien wie BOPP oder PE ist jedoch das Rillenschneiden besser. Dabei werden eine obere Rotationsklinge und eine untere Ambossrolle verwendet, die die Folie einkerbt, damit sie sich nicht dehnt. Wenn Sie laminierte BOPP-Folie schneiden, ist das Schlitzen nicht verhandelbar (es sei denn, Sie verwenden besonders dicke Rollen mit einer Stärke von mehr als 100 Mikrometern). Stumpfe Klingen sind ein weiterer häufiger Fehler – wir haben Kunden, die monatelang ohne Klingenwechsel auskommen und denken: „Es schneidet, warum sollte man sich die Mühe machen?“ Aber stumpfe Klingen machen nicht nur unregelmäßige Schnitte, sie fransen auch an den Kanten aus, was bei der Verwendung der Folie zum Verpacken zu Falten führt. Unsere Faustregel lautet: Wenn Sie kleine Grate an den Schnittkanten sehen, ist es Zeit, die Klingen zu wechseln. Und wenn Sie mit empfindlichen Folien (wie Schrumpffolie oder Laminierfolien) arbeiten, kann der Wechsel zu Klingen mit Mikrofinish einen großen Unterschied machen – sie sind schärfer und erzeugen sauberere Schnitte, ohne die Folie zu beschädigen.
Dann gibt es noch die Rückspulspannung und die Kernausrichtung, wo viele neue Bediener Fehler machen. Selbst wenn Ihr Schnitt perfekt ist und die Aufwicklung ausgeschaltet ist, werden die Rollen später schief sein, Lücken zwischen den Lagen aufweisen oder „Vogelnester“ entstehen, wenn Sie sie später abrollen. Es ist ganz einfach, die Kernausrichtung zu vermasseln – wenn der Kern entlang der Aufwickelwelle nicht vollkommen gerade ist, ist eine Seite der Rolle fester als die andere. Wir empfehlen die Verwendung eines Laser-Ausrichtungswerkzeugs (die meisten modernen Schneidemaschinen sind damit ausgestattet, wenn Sie jedoch ein älteres Gerät haben, lohnt sich der Kauf eines 50-Dollar-Werkzeugs), um den Kern vor Beginn der Arbeit auszurichten. Bei der Rückspulspannung handelt es sich nicht um eine feste Zahl – sie sollte sich anpassen, wenn die Rolle größer wird. Wenn die Rolle klein ist (die ersten 100 Meter), ist die Spannung geringer und nimmt dann zu, wenn die Rolle wächst, sodass die äußeren Schichten nicht verrutschen oder sich verziehen. Dies nennt man „Spannungskegel“ und Maschinen wie unsereVertikale Maschine zum Schneiden und Aufwickeln von Kunststofffolienverfügen über einen integrierten Konus mit automatischer Spannung, der dieses Rätselraten überflüssig macht. Wenn Ihre Maschine nicht über diese Funktion verfügt, können Sie die Aufwickelspannung jedes Mal, wenn der Rollendurchmesser um 50 mm zunimmt, manuell um 2–3 N reduzieren, was für die meisten Arbeiten funktioniert.
Moment, auch Web-Guiding, das hätte ich fast vergessen. Wenn die Folie beim Durchlaufen des Rollenschneiders hin und her wandert, sind Ihre Schnittlinien schief und Sie müssen am Ende die halbe Rolle wegwerfen. Bahnführungssysteme passen die Position der Folie in Echtzeit an, um sie mittig auf den Schneidmessern zu halten. Es gibt zwei Arten: Kantenführung (die der Kante der Folie folgt) und Linienführung (die einer gedruckten Linie auf der Folie folgt, ideal für vorgedruckte Rollen). Bei den meisten einfachen Kunststofffolien funktioniert die Kantenführung gut, aber wenn Sie vorbedruckte Folien verwenden (z. B. für Snackverpackungen), ist die Linienführung besser, da sie eventuelle Dehnungen der Folie beim Drucken berücksichtigt, die von der Kantenführung möglicherweise übersehen werden. Viele billige Schneidemaschinen verzichten auf die Bahnführung. Wenn Sie also damit zu kämpfen haben, können Sie auf beiden Seiten der Folie kleine Führungsrollen anbringen, um sie gerade zu halten, aber das ist nicht so konsistent wie ein automatisches Führungssystem.
Lassen Sie uns nun über konkrete Beispiele sprechen, denn hier wird es konkret. Im letzten Quartal hatten wir einen Kunden, der 25-Mikron-BOPP-Folie für Lebensmittelverpackungen schnitt, und er verschwendete 10 % jeder Rolle durch schiefe Schnitte und kaputte Rollen. Sie verwendeten einen generischen Hochgeschwindigkeitsschneider für Kunststofffolien, keinen automatischen Spannkegel, und ihre Klingen waren die Standardmesser, keine Mikrofinish. Wir führten sie durch die Umstellung auf Rillenschneiden, die Einstellung der Abwickelspannung auf 20 N, die Verjüngung der Aufwickelspannung, die bei 15 N beginnt und mit zunehmendem Rollenwachstum auf 10 N sinkt, und den Wechsel zu Mikromessern. Sie haben auch ein Upgrade auf unser durchgeführtHochgeschwindigkeits-Bopp-Schneidemaschinemit integrierter Bahnführung und automatischer Spannung. Das Ergebnis? Ihr Abfall sank auf maximal 2 % und ihre Produktionsgeschwindigkeit stieg um 15 %, weil sie nicht jede Stunde anhalten mussten, um kaputte Rollen zu reparieren. Ein anderer Kunde schnitt 120 Mikron dicke PET-Folie für Industrieverpackungen auf und hatte beim Schneiden in schmale Streifen (10 mm breit) Probleme mit ausgefransten Kanten. Wir empfahlen Rotationsschneiden anstelle von Schlitzschneiden, erhöhten die Schlitzüberlappung um 0,1 mm (diese kleine Anpassung machte den Unterschied) und ihre schmalen Streifen sanken von 20 % defekt auf fast null.
Häufige Fehler, die Sie vermeiden sollten, damit Sie nicht auf die harte Tour lernen müssen. Erstens: Testen Sie die Einstellungen nicht auf einer kleinen Testrolle, bevor Sie eine vollständige Produktionsrolle laufen lassen. Wir empfehlen unseren Kunden immer, einen 50-Meter-Teststreifen abzuschneiden, die Kanten, die Spannung und die Ausrichtung der Rolle zu überprüfen und dann zu optimieren, bevor sie 1.000 Meter lang sind. Zweitens, wenn man Umweltfaktoren außer Acht lässt: Wenn Ihre Fabrik sehr feucht ist, nimmt die Kunststofffolie Feuchtigkeit auf, wodurch sie dehnbar wird. Daher müssen Sie zur Anpassung die Spannung um 5–10 N verringern. Wenn die Folie trocken ist, stellt statische Elektrizität ein Problem dar. Das Anbringen eines Antistatikstabs in der Nähe der Abrollvorrichtung kann verhindern, dass die Folie an sich selbst oder an den Messern des Schneidmessers klebt. Drittens führt das Verwechseln von Klingen für unterschiedliche Aufgaben – die Verwendung von Klingen für dicke Filme auf dünnen Filmen – zu einer Zerkleinerung des Films und umgekehrt. Um dies zu vereinfachen, halten wir für unsere Kunden einen Vorrat an verschiedenen Klingentypen bereit.
Noch etwas: Wenn Sie gerade erst anfangen oder eine Mischung verschiedener Folientypen (einige BOPP, einige PET, einige PE) schneiden müssen, ist eine vielseitige Maschine der Schlüssel. UnserKunststofffolien-Schneid- und Aufwickelmaschineist für die Verarbeitung mehrerer Folientypen ausgelegt und verfügt über anpassbare Schneidmethoden und Spannungseinstellungen, sodass Sie nicht jedes Mal, wenn Sie den Auftrag wechseln, alles umrüsten müssen. Viele kleine Betreiber kaufen eine Maschine, die nur eine Filmsorte verarbeitet, und müssen sie dann ein Jahr später austauschen, was eine enorme Geldverschwendung darstellt.
Lassen Sie uns die Checkliste zur schnellen Optimierung noch einmal zusammenfassen, damit Sie bei der nächsten Schneidaufgabe auf etwas zurückgreifen können:
- Passen Sie die Schneidmethode an die Folie an: Schlitzschneiden für dünne/dehnbare Folien (BOPP, PE), rotierendes Schneiden für dicke/steife Folien (PET, PVC).
- Stellen Sie die Spannung entsprechend der Foliendicke ein: Dünn = geringere Spannung, dick = höhere Spannung. Verwenden Sie eine Verjüngung, wenn die Rollen größer werden.
- Wechseln Sie die Klingen regelmäßig: Überprüfen Sie die Schnittkanten auf Grate – wenn Sie diese sehen, tauschen Sie die Klingen aus.
- Richten Sie die Kerne aus und nutzen Sie die Bahnführung: Keine schiefen Schlitze, keine schiefen Rollen.
- Testen Sie zunächst mit einer kleinen Rolle: Vermeiden Sie die Verschwendung vollständiger Produktionsrollen bei schlechten Einstellungen.
Letztlich geht es bei der Optimierung der Schnittparameter nicht darum, ein Maschinenexperte zu sein, sondern darum, darauf zu achten, wie sich Ihre Folie verhält, kleine, schrittweise Anpassungen vorzunehmen und eine Maschine zu verwenden, die Ihnen die Flexibilität zur Anpassung bietet (nicht nur eine Maschine mit nur einer Einstellung). Wenn Sie immer noch mit Abfall oder langsamer Produktion zu kämpfen haben oder Ihre Maschine aufrüsten möchten, um diesen Prozess zu vereinfachen, können Sie sich gerne an uns wenden und Ihre spezifischen Anforderungen besprechen. Wir haben Dutzenden von Betreibern dabei geholfen, Abfall zu reduzieren und die Geschwindigkeit zu steigern, indem wir sowohl ihre Parameter als auch ihre Ausrüstung optimiert haben, und wir können auch Ihnen helfen.


